









Wybór materiału na formę elastyczną to jedna z najważniejszych decyzji technologicznych na każdym etapie – od prototypowania pojedynczych detali po seryjne odlewnictwo przemysłowe. W wielu warsztatach decyzja ta zapada jednak czysto intuicyjnie: z przyzwyczajenia do jednego materiału albo wyłącznie na podstawie ceny puszki surowca w sklepie.
W praktyce takie podejście bywa kosztowne. Zły dobór elastomeru prowadzi do szybkiej degradacji formy, problemów z rozformowaniem, uszkodzeń detali oraz deformacji geometrii odlewu. W efekcie jednostkowy koszt gotowego elementu drastycznie rośnie przez liczbę poprawek i odrzutów.
Nie ma jednego materiału idealnego do wszystkiego. Aby forma pracowała powtarzalnie i zachowała trwałość, jej materiał musi być dobrany bezpośrednio pod geometrię modelu, odlewane tworzywo oraz planowany nakład.
Poniżej omawiamy mechanikę pracy silikonów i kauczuków poliuretanowych, zestawiamy ich właściwości w przejrzystych tabelach oraz wyjaśniamy, jak uniknąć najczęstszych błędów wykonawczych.
Aby trafnie dobrać materiał, warto najpierw zrozumieć, jak oba elastomery zachowują się pod wpływem naprężeń mechanicznych i w kontakcie z chemią odlewniczą.
Szkielet cząsteczkowy silikonu opiera się na naprzemiennych atomach krzemu i tlenu. Taka struktura nadaje materiałowi wyjątkową pamięć kształtu, wysoką elastyczność oraz bardzo niską energię powierzchniową. W praktyce oznacza to naturalną antyadhezję – większość płynnych tworzyw, takich jak żywice poliuretanowe, epoksydy, gipsy czy woski, nie przykleja się do silikonu. Dzięki temu odlewy rozformowuje się lekko i często bez konieczności stosowania chemii rozdzielającej.
W przetwórstwie stosuje się dwie technologie utwardzania silikonów:
Poliuretany powstają w reakcji polioli z izocyjanianami, tworząc gęsto usieciowaną strukturę o wysokiej wytrzymałości na ścieranie, rozdzieranie oraz stały nacisk mechaniczny.
Główną różnicą w stosunku do silikonu jest wysoka naturalna przyczepność poliuretanu do większości powierzchni. Praca z formą poliuretanową bezwzględnie wymaga starannego nanoszenia środków rozdzielających (separatorów woskowych lub silikonowych). W zamian poliuretan oferuje odporność na mechaniczne tarcie kruszyw mineralnych, która dla silikonów jest nieosiągalna.
| Parametr / Cecha | Elastomer silikonowy | Elastomer poliuretanowy |
| Elastyczność i wydłużenie względne | Bardzo wysoka (łatwe uwalnianie głębokich podcięć) | Średnia do wysokiej (wymaga prostszej geometrii) |
| Odporność na ścieranie (kontakt z kruszywem) | Średnia (kruszywo przyspiesza erozję formy) | Bardzo wysoka (wyjątkowa trwałość przy betonie i gipsie) |
| Naturalna adhezja (przywieranie) | Znikoma (często brak konieczności używania separatora) | Wysoka (bezwzględny wymóg środków rozdzielających) |
| Stabilność wymiarowa (skurcz) | Addycyjne: $<0,1\%$ / Kondensacyjne: $1–2\%$ | Standardowo: $<0,5\%$ |
| Odporność termiczna | Bardzo wysoka (zwykle do 200–250°C) | Średnia do dobrej (do ok. 80–100°C) |
| Koszt wykonania formy | Wyższy koszt surowca | Niższy koszt surowca |
Poniższe zestawienie pokazuje, jaki materiał najczęściej rekomendujemy w zależności od specyfiki odlewanego elementu:
| Projekt / Zastosowanie | Rekomendowany materiał | Dlaczego właśnie ten wybór? |
| Rzeźba artystyczna z licznymi podcięciami | Silikon addycyjny (Rebound 25) | Bardzo wysoka elastyczność pozwala wyjąć skomplikowany model bez ryzyka urwania detali. |
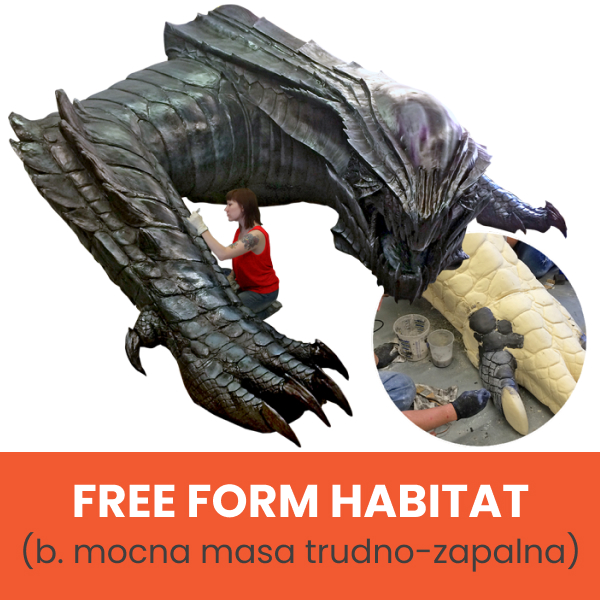
| Figura wielkogabarytowa (2–4 m) | Silikon (Rebound 25) + płaszcz z Acrylic One | Silikon addycyjny nie ma skurczu, dzięki czemu idealnie pasuje do lekkiego i sztywnego płaszcza nośnego. |
| Figurki kolekcjonerskie i modele dekoracyjne | Silikon addycyjny (Mold Star) | Gwarantuje idealne odwzorowanie mikrofaktury oraz bezproblemowe uwalnianie odlewów. |
| Modele medyczne i trenażery zabiegowe | Silikon (Dragon Skin / seria Ecoflex) | Miękkie silikony addycyjne idealnie imitują zachowanie, miękkość i elastyczność tkanek ludzkich. |
| Elementy scenograficzne i dekoracje | Kompozyt Acrylic One + silikon Ecoflex | Połączenie pozwala na tworzenie lekkich, niepalnych konstrukcji o realistycznej fakturze powierzchni. |
| Prototypy z druku 3D (odlewanie żywic) | Silikon addycyjny (Mold Star) | Odwzorowuje mikroskopijne warstwy druku i wykazuje wysoką odporność na agresywną chemię żywic. |
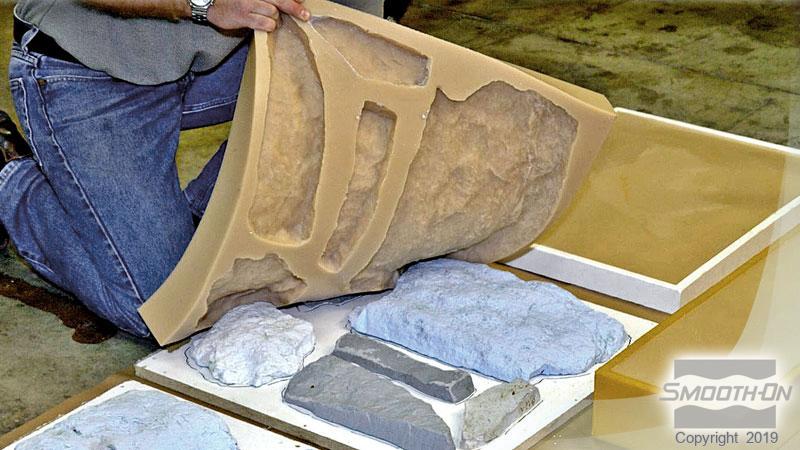
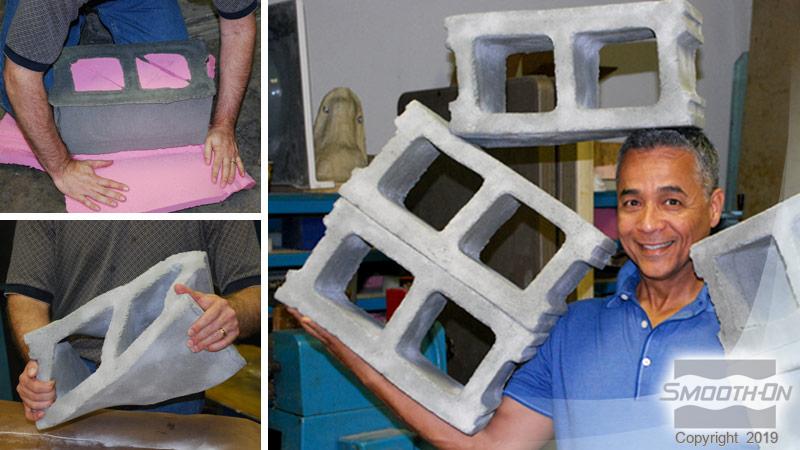
| Prefabrykaty betonowe i płyty elewacyjne | Kauczuk poliuretanowy (VytaFlex) | Wyjątkowa odporność na ścieranie przez kruszywo zapewnia wielokrotnie dłuższą żywotność niż silikon. |
| Donice, mała architektura i ciężkie odlewy | Kauczuk poliuretanowy (PMC-780) | Wysoka twardość i odporność mechaniczna zapobiegają odkształceniom pod naporem ciężkiej mieszanki. |
| Matryce do faktur betonu architektonicznego | Kauczuk poliuretanowy (VytaFlex) | Zachowuje geometrię i ostrość krawędzi nawet po wykonaniu kilkuset powtarzalnych cykli. |
| Wkładki elastyczne do form stalowych | Elastomer poliuretanowy | Łączy elastyczność z odpornością na zgniatanie, kompensując naprężenia w formach maszynowych. |
| Produkcja wielkoseryjna odlewów gipsowych | Elastomer poliuretanowy | Przy prostej geometrii i regularnym smarowaniu pozwala drastycznie obniżyć koszt jednostkowy odlewu. |
Silikon jest niezastąpionym materiałem wszędzie tam, gdzie kluczowe znaczenie ma precyzja mikrodetalu, brak przywierania oraz możliwość wyjmowania skomplikowanych brył bez uszkadzania formy.
1. Skomplikowana geometria i ujemne kąty (podcięcia)
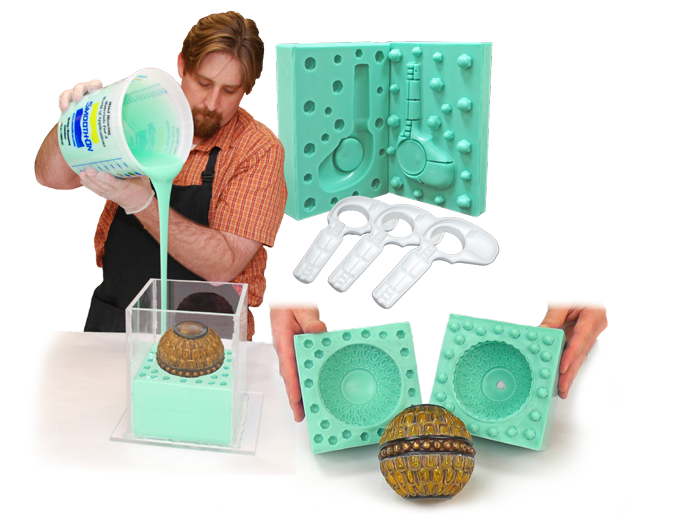
Dzięki bardzo wysokiemu wydłużeniu względnemu przy zerwaniu, silikon pozwala na swobodne wyjmowanie odlewów o skomplikowanych kształtach, cienkich ściankach czy drobnych detalach. Forma rozciąga się w trakcie uwalniania modelu i natychmiast wraca do pierwotnego kształtu bez trwałych zniekształceń.
2. Prototypowanie i powielanie wydruków 3D
W precyzyjnym modelarstwie i prototypowaniu najlepiej sprawdzają się silikony addycyjne (np. seria Mold Star). Brak skurczu liniowego daje pewność, że wykonane kopie zachowają wymiary zgodne z projektem CAD. W przypadku pojedynczych odlewów artystycznych lub prototypów o luźniejszych tolerancjach wymiarowych, ekonomiczną alternatywą pozostaje silikon kondensacyjny (np. Mold Max).
3. Odlewanie agresywnych chemicznie żywic (PU, epoksydy)
Niska energia powierzchniowa silikonu chroni formę przed agresywnymi składnikami żywic reaktywnych. Brak konieczności stosowania grubych warstw separatorów przekłada się na czystą, gładką powierzchnię odlewu, co ułatwia jego późniejsze malowanie, lakierowanie czy klejenie.
Poliuretan to wół roboczy w zastosowaniach przemysłowych, budowlanych i prefabrykacji – wszędzie tam, gdzie forma styka się z ciężkimi, ściernymi materiałami mineralnymi.
1. Produkcja elementów betonowych i kamienia elewacyjnego
Mieszanki betonowe zawierające ostre kruszywo kwarcowe czy bazaltowe działają na formę jak papier ścierny. Silikon w takim środowisku szybko matowieje, traci ostrość faktury i pęka na krawędziach. Kauczuki poliuretanowe (np. seria VytaFlex do faktur ściennych czy twardszy PMC-780 do masywnych donic i płyt) gwarantują odporność na wycieranie, pracując powtarzalnie przez setki cykli.
2. Obniżenie jednostkowego kosztu produkcji (TCO)
W długich seriach odlewów o stosunkowo prostej geometrii poliuretan pozwala drastycznie obniżyć koszt narzędzia przypadający na jeden wyrób. Choć proces wymaga regularnego nanoszenia separatora, niższa cena surowca oraz wysoka trwałość mechaniczna sprawiają, że inwestycja w formę poliuretanową zwraca się znacznie szybciej.
3. Formy do spieniania pianek poliuretanowych
Twarde kauczuki poliuretanowe znakomicie radzą sobie z ciśnieniem powstającym podczas rozprężania elastycznych i sztywnych pianek technicznych. Zapobiega to deformacjom i wybrzuszaniu ścianek formy.
Przed wyborem surowca warto przeanalizować cztery kluczowe parametry projektu:
Wiele problemów warsztatowych można łatwo rozwiązać, korygując dobór materiału lub sposób prowadzenia procesu:
Objaw: Forma po rozformowaniu nie pasuje do sztywnego płaszcza nośnego
Przyczyna: Użycie silikonu kondensacyjnego do wieloczęściowej formy o dużych gabarytach. Skurcz liniowy (1–2%) uniemożliwił ponowne spasowanie zamków i kołnierzy.
Rozwiązanie: Przejście na bezskurczowy silikon addycyjny (np. Rebound 25).
Objaw: Odlewy są zniekształcone, a ścianki formy falują pod ciężarem mieszanki
Przyczyna: Zbyt mała grubość ścianki lub zbyt miękki elastomer bez zaprojektowanego płaszcza wsporczego.
Rozwiązanie: Zwiększenie grubości ścianki lub wykonanie dopasowanego, lekkiego płaszcza z kompozytu Acrylic One.
Objaw: Kruszenie krawędzi i zacieranie faktury po kilkunastu odlewach betonowych
Przyczyna: Zastosowanie silikonu w środowisku silnie ściernym (erozja wywołana ostrym kruszywem).
Rozwiązanie: Zastąpienie silikonu kauczukiem poliuretanowym o podwyższonej odporności na ścieranie (np. VytaFlex).
Objaw: Wyrywanie detali lub pękanie cienkich fragmentów odlewu przy wyjmowaniu
Przyczyna: Zastosowanie zbyt twardego elastomeru lub użycie poliuretanu przy geometrii z głębokimi podcięciami.
Rozwiązanie: Użycie miękkiego silikonu o wysokim wydłużeniu względnym (np. Ecoflex lub miękkich odmian Mold Star).
Objaw: Trwałe, chemiczne sklejenie odlewu z formą
Przyczyna: Wlanie ciekłej pianki lub żywicy poliuretanowej do formy z kauczuku PU bez dokładnego naniesienia środka rozdzielającego.
Rozwiązanie: Dokładne stosowanie dedykowanego separatora woskowego lub wykonanie formy z silikonu addycyjnego.
Właściwy dobór pomiędzy silikonem a kauczukiem poliuretanowym nie polega na szukaniu materiału lepszego we wszystkim, ale na dopasowaniu chemii do tego, co faktycznie dzieje się na Twoim stanowisku odlewniczym:
Prawdziwy koszt formy to nie cena za puszkę surowca w momencie zakupu, ale to, ile udanych odlewów z niej wyciągniesz bez poprawek i uszkodzeń detali. Warto przeanalizować geometrię modelu i planowany nakład jeszcze przed zalaniem wzorca – to najprostszy sposób, by uniknąć kosztownych błędów i przestojów produkcyjnych.