









Przeniesienie rzeźby, popiersia czy miniaturowej figurki do formy elastycznej to jeden z najbardziej wymagających etapów w pracowni rzeźbiarskiej, modelarni i studiu efektów specjalnych. W odróżnieniu od prostych elementów technicznych rzeźba niemal zawsze charakteryzuje się skomplikowaną anatomią: głębokimi podcięciami, ujemnymi kątami, drobnymi ażurami oraz unikalną fakturą dłuta lub warstw druku 3D.
Błędny dobór technologii formierskiej prowadzi zazwyczaj do dwóch skrajnych problemów: trwałego zniszczenia unikalnego modelu wzorcowego podczas rozformowania albo niepotrzebnego wydania fortuny na kilogramy silikonu wylanego w litą formę blokową.
Aby zdjąć formę bezpiecznie i opłacalnie, proces należy zaplanować trójstopniowo: wybrać odpowiednią chemię silikonu, dopasować twardość w skali Shore A do geometrii detali oraz dobrać właściwą metodę wykonania (zalewanie w skrzynce lub powłoka z pędzla).
Podstawowa decyzja dotyczy technologii sieciowania elastomeru. Na rynku dominują dwa systemy silikonów RTV-2, które różnią się zachowaniem wymiarowym w czasie oraz odpornością chemiczną.
Silikony utwardzane solami platyny polimeryzują addycyjnie, czyli bez wydzielania jakichkolwiek produktów ubocznych. W praktyce oznacza to niemierzalny skurcz liniowy (poniżej 0,1%) oraz wieloletnią stabilność wymiarową formy.
Kiedy wybrać: Gdy planujesz serię odlewów z żywic poliuretanowych lub epoksydowych, powielasz modele z druku 3D z zachowaniem dokładnych wymiarów albo tworzysz formy wielodzielne, które muszą idealnie pasować do sztywnego płaszcza nośnego po wielu miesiącach przechowywania.
Typowe materiały: Seria Mold Star (do zalewania blokowego) oraz Rebound 25 (tiksotropowy silikon do nakładania pędzlem).
Uwaga technologiczna (Inhibicja platyny): Silikony platynowe są wrażliwe na zanieczyszczenia chemiczne. Kontakt z siarką (obecną w niektórych plastelinach rzeźbiarskich), aminami lub nieutwardzonymi monomerami z fotopolimerowych drukarek 3D (SLA/DLP) blokuje utwardzanie – silikon przy powierzchni modelu pozostaje trwale kleisty. W przypadku druku 3D model wymaga dokładnego wymycia w alkoholu izopropylowym (IPA), pełnego naświetlenia UV lub zabezpieczenia warstwą lakieru akrylowego.
W silikonach kondensacyjnych wiązanie następuje pod wpływem katalizatora cynowego, czemu towarzyszy odparowanie cząsteczek alkoholu. Wywołuje to skurcz liniowy w granicach 1–2%.
Kiedy wybrać: Gdy wykonujesz pojedynczy odlew autorski, prototyp artystyczny lub krótką serię odlewów gipsowych i woskowych, a zmiana wymiaru o ułamek milimetra nie wpływa na odbiór pracy. To zauważalnie tańszy surowiec, który bez problemu wiąże na modelach z tradycyjnej gliny czy gipsu bez ryzyka zatrucia katalizatora.
Typowy materiał: Seria Mold Max.
Wielkość i gabaryty modelu bezpośrednio determinują technikę aplikacji materiału. Zastosowanie niewłaściwej metody niepotrzebnie winduje koszt projektu.
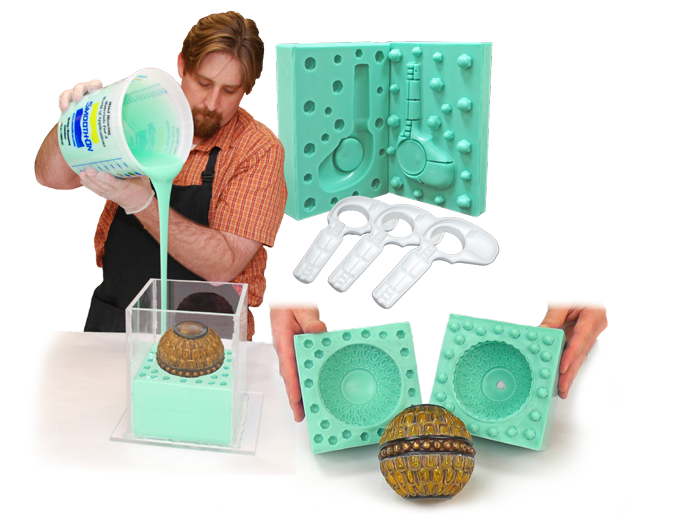
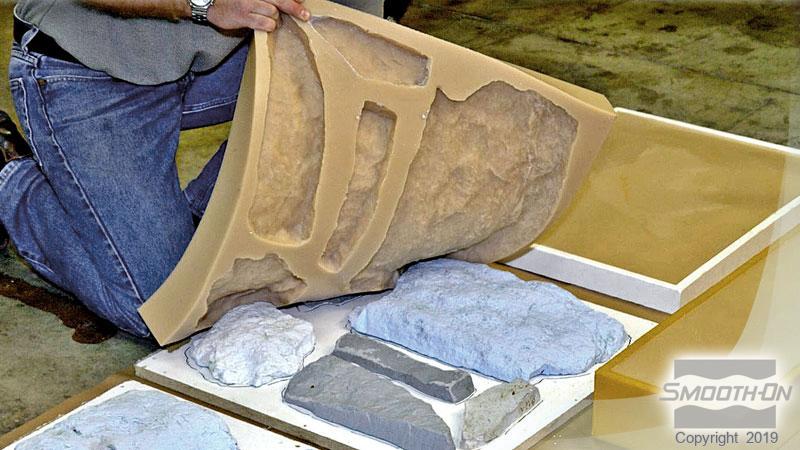
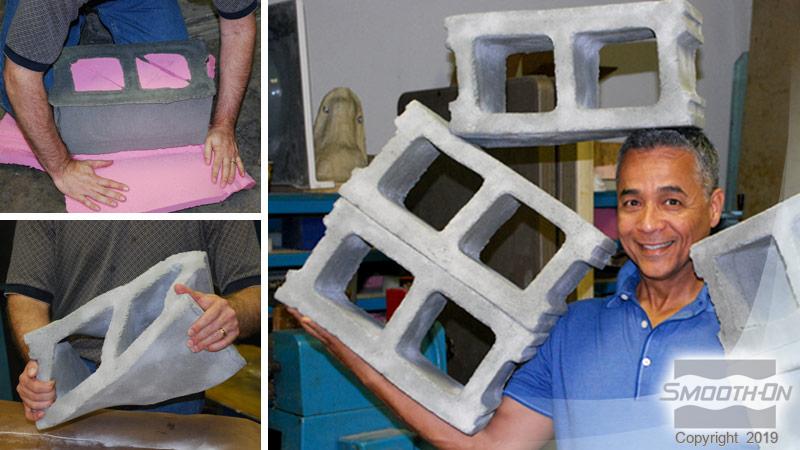
Model mocuje się na podstawie, zamyka w skrzynce formierskiej i całkowicie zalewa płynnym silikonem.
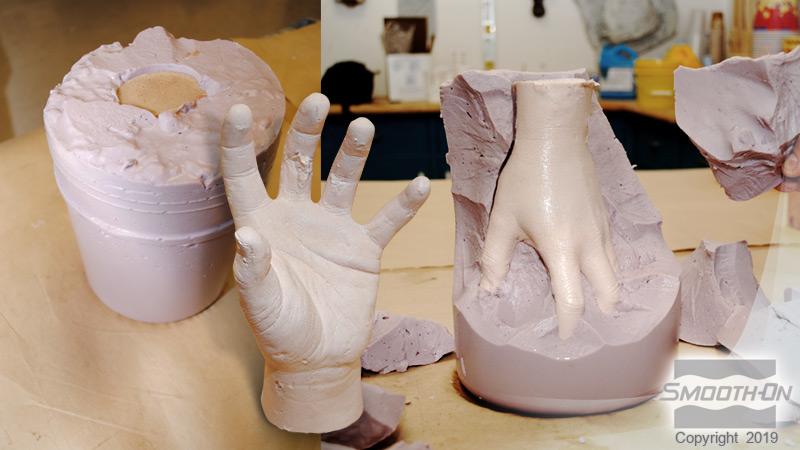
Na model nanosi się 3–4 cienkie warstwy tiksotropowego silikonu (o konsystencji pasty, która nie spływa z pionowych ścian), tworząc elastyczną powłokę o grubości zaledwie 5–8 mm. Po jej związaniu wykonuje się sztywny, dwu- lub wieloczęściowy płaszcz podporowy.
Twardość silikonu dobiera się bezpośrednio pod kątem głębokości podcięć i wytrzymałości detali modelu:
| Typ projektu | Geometria i skala | Rekomendowany system | Metoda wykonania | Kluczowy powód wyboru |
| Figurka kolekcjonerska (druk 3D) | 5–15 cm, drobne detale, ostre podcięcia | Mold Star 15 lub 30 (addycja) | Zalewana w skrzynce (forma blokowa) | Brak skurczu liniowego, wierne odwzorowanie warstw druku, bezpieczne rozformowanie drobnych części. |
| Popiersie / Rzeźba artystyczna | 30–80 cm, głęboka anatomia, ujemne kąty | Rebound 25 + płaszcz z Acrylic One | Nakładana pędzlem powłoka (warstwa 6 mm) + płaszcz A1 | Redukcja zużycia silikonu o ponad 60%, wysoka odporność powłoki na rozrywanie. |
| Figura wielkogabarytowa / Monument | 1,5–4 m, duże powierzchnie, podziały | Rebound 25 + wielodzielny płaszcz Acrylic One | Powłokowa z pędzla z zamkami ustalającymi | Brak skurczu addycji gwarantuje idealne pasowanie elastycznej powłoki do zamków płaszcza po demontażu. |
| Pojedyncza rzeźba autorska (glina/gips) | 20–50 cm, prototyp lub 1–3 odlewy | Mold Max 30 (kondensacja) | Zalewana lub narzucana szpachlą | Niski koszt wejścia, pełna odporność na wilgoć i siarkę zawartą w tradycyjnych surowcach modelarskich. |
| Fantom medyczny / Efekty specjalne | Imitacja tkanek, skóra, rekwizyty | Ecoflex lub Dragon Skin (addycja) | Zalewana lub powłokowa w płaszczu | Miękkość, wysokie wydłużenie przy zerwaniu (do 900%) i możliwość barwienia w masie. |
Większość problemów powstających podczas zdejmowania formy wynika z drobnych przeoczeń technologicznych przed zalaniem modelu:
Objaw: Silikon na styku z modelem pozostał płynny lub lepiący się
Przyczyna: Zjawisko inhibicji platyny wywołane kontaktem silikonu addycyjnego z nieutwardzoną żywicą UV z drukarki 3D lub siarką z plasteliny.
Rozwiązanie: Dokładne utwardzenie i odgazowanie wydruku UV, pokrycie modelu lakierem akrylowym lub zastosowanie silikonu kondensacyjnego (Mold Max).
Objaw: Odrywanie drobnych elementów rzeźby podczas wyjmowania odlewu
Przyczyna: Zastosowanie silikonu o zbyt wysokiej twardości Shore A lub źle zaplanowana linia podziału formy, która wymusza nadmierne naprężenia w wąskich miejscach.
Rozwiązanie: Przejście na bardziej miękki elastomer (np. Shore 15A) i zaplanowanie cięcia formy wzdłuż naturalnych krawędzi anatomicznych modelu.
Objaw: Gotowe odlewy są zniekształcone, a forma faluje podczas zalewania
Przyczyna: Zbyt cienka ścianka silikonu w formie pędzlowej lub brak zamków ustalających (pilotów) łączących powłokę silikonową z płaszczem nośnym.
Rozwiązanie: Pogrubienie powłoki do min. 6 mm oraz wykonanie wyraźnych silikonowych wypustów stabilizujących powłokę w płaszczu z Acrylic One.
Objaw: Formy wieloczęściowe po pewnym czasie przestają do siebie pasować
Przyczyna: Wykonanie wielkogabarytowej formy z silikonu kondensacyjnego, który w miarę upływu czasu uległ skurczowi liniowemu.
Rozwiązanie: Wykonywanie precyzyjnych form wielodzielnych wyłącznie w technologii addycyjnej (platynowej).
Właściwy dobór technologii formierskiej sprowadza się do dwóch zasad: ochrony modelu wzorcowego oraz racjonalnego zużycia materiału:
Świadome dopasowanie twardości Shore A do skomplikowania geometrii eliminuje ryzyko uszkodzenia detali przy rozformowaniu. W przypadku modeli o nietypowej budowie materiałowej lub bardzo głębokich podcięciach, parametry procesu warto skonsultować technologicznie jeszcze przed przygotowaniem skrzynki formierskiej.